Автор: Олександр Коваленко
Виготовлення алюмінієвих профілів на замовлення за кресленнями стає потрібним тоді, коли стандартний каталог не дає потрібної геометрії перерізу, жорсткості або маси. Виробникам у будівництві, архітектурі та автомобілебудуванні в Україні це часто необхідно для нестандартного контуру витражної системи, ребра жорсткості в конкретному місці чи пазу під специфічний кріпильний елемент. Компанія Extrusion працює з такими задачами та виконує екструзію за індивідуальним кресленням, а також анодування готових профілів. Далі розглянемо, як пройти шлях від креслення до готової деталі, які параметри варто закласти на старті та де найчастіше виникають помилки.
Ключовий етап будь-якого замовлення — технічне завдання, яке спирається на креслення. Саме на цьому рівні визначається, чи буде профіль технологічним, чи доведеться переглядати конструкцію після пробної партії. Якщо ви плануєте замовити алюминиевый профиль для рекламы киев, почніть із чіткого опису вимог до виробу, а не з готового рішення.
Для українських замовників у будівництві, архітектурі та автомобілебудуванні це означає менше переробок і стабільну якість серійної продукції
- Щоб уникнути проблеми, виробник закладає припуски на правку та враховує зміну розмірів у технологічному маршруті
- Для зовнішніх конструкцій у агресивному середовищі важливо поєднати сплав із відповідним покриттям, а не покладатися лише на міцність
- Навіть ретельно спроєктований профіль може мати особливості, які проявляються тільки на практиці: локальне викривлення, нерівномірність поверхні, проблеми з пазами
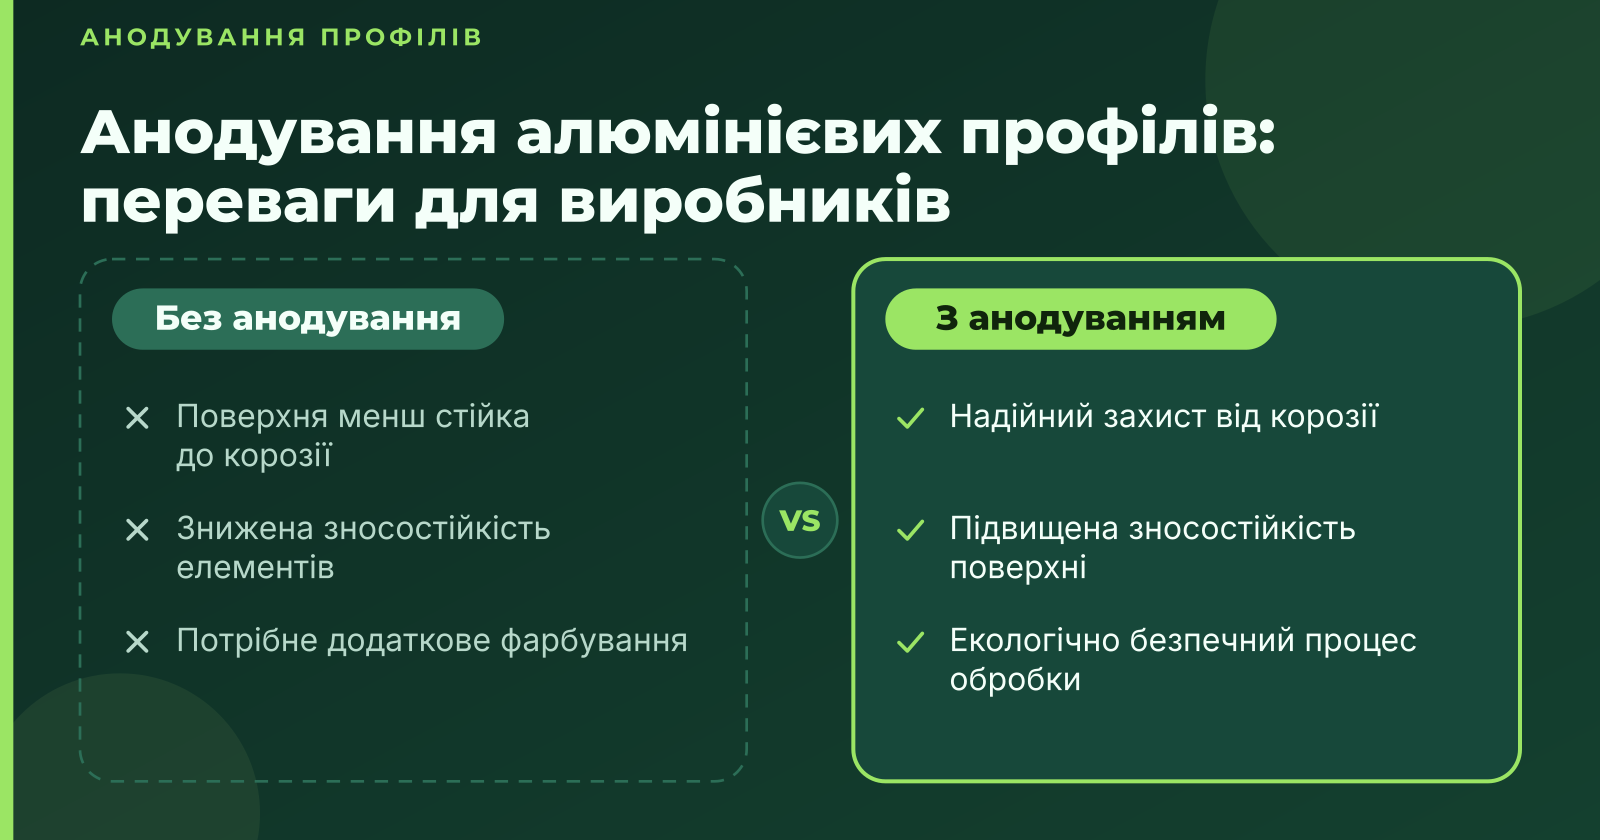
- Компанія Extrusion надає такі послуги як для малих, так і для серійних тиражів, а також виконує анодування готових профілів, що дає додатковий захист від корозії та підвищує зносостійкість поверхні
Підготовка креслення та технічного завдання
Виробнику потрібні чотири групи даних: геометрія перерізу з розмірами в міліметрах, допуски на кожен розмір, марка сплаву та вимоги до стану поверхні. Геометрія перерізу задається повним контуром із зазначенням товщин стінок, радіусів переходів і положення порожнин. Допуски для профілів складної форми варто розділяти на критичні (посадкові пази, поверхні під ущільнювач) і некритичні, бо саме критичні визначають собівартість оснастки та вихід придатної продукції.
Розрахункові навантаження переводяться у вимоги до моменту інерції та мінімальної товщини стінок. Інженер-конструктор визначає згинальний момент від навантаження, підбирає потрібний момент інерції перерізу та перевіряє, чи витримує стінка напругу від місцевого тиску без втрати стійкості. На практиці тонкі стінки в 1,2–1,5 мм допустимі тільки там, де немає локального навантаження; у місцях кріплення зазвичай закладають більшу товщину. Виробник може запропонувати коригування перерізу під технологію екструзії, якщо початковий контур має надто тонкі елементи поруч із масивними.
Формат файлів також має значення. Найзручнішими для розрахунку матриці є векторні креслення у форматі DXF або DWG з окремими шарами для контуру, осьових ліній, розмірів і допусків. Креслення з розмірами, що накладаються на контур без шарів, потребують додаткового часу на відновлення геометрії. Чітко позначений центр ваги профілю й напрямок основного навантаження економлять час на аналіз жорсткості.
Вибір сплаву, термообробки та поверхні
Для екструзії найчастіше застосовують серії 6060, 6063 і 6082. Сплав 6060 має добру пластичність і гарну якість поверхні після екструзії, тому широко використовується для архітектурних профілів із складним контуром і помірними навантаженнями. Сплав 6063 відрізняється ще кращою придатністю до анодування та однорідним відтінком, що важливо для фасадних елементів. Сплав 6082 має вищу міцність і застосовується там, де профіль несе конструктивне навантаження, але його складніше пресувати у тонкостінних перерізах через підвищений опір деформації.
Стан загартування позначається буквено-цифровим індексом. Старіння до стану T5 проводиться одразу після екструзії з охолодженням повітрям, а до T6 — з додатковим штучним старінням після гартування. Режим T6 дає суттєво вищу межу плинності, але збільшує ризик короблення, тому для довгих профілів із малою жорсткістю варто заздалегідь закладати припуск на правку. Подовження при T6 менше, ніж при T5, і це слід враховувати, якщо профіль буде гнутися при монтажі.
Анодування та порошкове фарбування змінюють розміри. Анодний шар росте як у товщину, так і частково всередину поверхні, тому на посадкових поверхнях розміри після анодування можуть відрізнятися на кілька соток міліметра від вихідних. Порошкове фарбування дає шар товщиною приблизно 60–120 мікрон, який теж має бути врахований у допусках пазів. Тому розміри, що йдуть під фарбування або анодування, зазвичай задають із поправкою, а критичні поверхні маскують або обробляють після покриття. Анодований шар забезпечує захист від корозії та підвищує зносостійкість поверхні, що особливо важливо для профілів, які працюють у зовнішньому середовищі.
Проєктування прес-інструмента
Матриця є головним елементом оснастки для екструзії: вона формує зовнішній контур профілю, тоді як пуансон або голка утворюють внутрішні порожнини. Складність профілю визначається кількістю порожнин, мінімальною товщиною стінок і симетрією перерізу. Чим більше тонких і несиметричних елементів, тим складніше розподілити потік металу через отвори матриці, а отже, тим вища ймовірність викривлення профілю і нерівномірного заповнення кутів.
Мостова матриця потрібна, коли профіль має порожнини, які не можна сформувати одним отвором без опори. Вона має містки, що утримують внутрішню частину оправки, і їх кількість та розміщення залежать від геометрії порожнин. Порожниста матриця з оправкою використовується для закритих перерізів. Кількість мостів визначається відстанню між порожнинами та потрібною міцністю оправки: надто малий міст дає деформацію, надто великий створює зону з інтенсивним течією металу і ризиком появи дефектів шва. На практиці для типового профілю з двома-трьома порожнинами підбирають від одного до трьох мостів, але остаточне рішення приймають після розрахунку течії металу.
Вартість оснастки для малих тиражів часто стає вирішальним фактором. Матриця є одноразовою інвестицією, і її ціна зростає зі складністю контуру та кількістю порожнин. Для тиражів у кілька сотень метрів економічно доцільно обирати профілі з мінімальною кількістю порожнин або стандартні перерізи, які можна адаптувати без нової матриці. Строк виготовлення матриці залежить від її складності та черги виробництва, тому закладати його варто на етапі планування проєкту, а не під час монтажу.
Порядок дій від замовлення до відвантаження
Процес починається із запиту, у якому наводяться креслення, обсяги, марка сплаву, тип поверхні та бажані строки. Далі виконується аналіз креслення: перевіряється технологічність, оцінюються допуски, пропонуються корективи перерізу. Після погодження проводиться виготовлення матриці та пробна екструзія невеликої партії. Перший зразок перевіряється на відповідність кресленню, і лише після його схвалення запускається серійне виробництво.
Погодження першого зразка (FAI) є обов’язковим етапом для складних профілів. Протокол FAI містить результати вимірювань усіх розмірів із креслення, перевірку шорсткості, твердості та стану поверхні. Для кожного виміру зазначається фактичне значення та допуск, а відхилення фіксуються з поясненням причини. Протокол узгоджується із замовником і стає базою для подальшої приймальної перевірки серійних партій. Для рекламних конструкцій, які монтуються на фасадах у Києві, важливо перевіряти, чи пропонований алюминиевый профиль для рекламы киев має жорсткість, достатню для вітрового навантаження, і чи його поверхня підготовлена під фарбування або анодування.
Пакування та маркування визначаються способом транспортування й умовами зберігання. Довгі профілі упаковують у плівку з прокладками, щоб уникнути подряпин на анодованій поверхні, а торці захищають від механічних пошкоджень. Маркування містить марку сплаву, номер креслення, партію та дату виробництва. Разом із партією надається документація: сертифікат відповідності, протокол вимірювань та, за потреби, звіт про анодування.
Контроль якості та критерії прийняття
Перед замовленням корисно пройти простий чеклист: чи вказані всі розміри з допусками, чи позначені критичні поверхні, чи є вимоги до шорсткості й кольору покриття, чи визначено марку сплаву та стан загартування, чи вказано довжини та допуски на довжину. Відсутність будь-якого з цих пунктів часто призводить до уточнень, що затримують запуск.
Критерії приймання охоплюють геометрію, шорсткість поверхні, твердість після термообробки та відсутність дефектів екструзії. До дефектів належать тріщини, непроварені шви, раковини, задирки та залишки оксидної плівки. Твердість перевіряється за шкалою Брінелля або Вікерса після старіння і має відповідати заявленому стану T5 або T6. Шорсткість контролюється профілометром, особливо для анодованих поверхонь, які мають бути однорідними.
Для контролю геометрії використовують координатно-вимірювальні машини, які дають точні значення по всім ключовим точкам перерізу. Для простих розмірів достатньо штангенциркуля та калібрів, але для пазів і посадкових поверхонь потрібні прилади з вищою точністю. Результати вимірювань порівнюються з кресленням, і кожен вихід за допуск фіксується в протоколі.
Типові помилки та як їх уникнути
Занижені допуски на профілі складної форми часто ускладнюють збірку. Якщо допуск на посадковий паз заданий надто вузьким без обґрунтування, виробник може відмовитися від його забезпечення або запропонувати значно дорожчу технологію обробки. Рекомендовано задавати вузькі допуски тільки там, де вони функціонально потрібні, а решту поверхонь залишати з стандартними значеннями.
Ігнорування усадки та деформації після термообробки призводить до того, що профіль після старіння не відповідає кресленню. Особливо це помітно у довгих профілях із тонкими стінками. Замовник має вказати, які розміри є критичними, щоб вони були перевірені після термообробки.
Неправильний вибір сплаву під умови експлуатації призводить до передчасного виходу з ладу. Недостатня корозійна стійкість у поєднанні з відсутністю анодного шару є типовою причиною появи плям і поверхневих пошкоджень.
Відсутність пробної партії перед великим тиражем — ще одна частота помилка. Пробна партія дозволяє виявити ці проблеми до запуску серії, коли їх виправлення коштує значно дешевше.
Висновок і рекомендації
Виготовлення алюмінієвих профілів на замовлення за кресленнями — це послідовний процес, у якому кожен етап впливає на наступний. Найбільш результативним є підхід, за якого технологічність креслення перевіряється ще до виготовлення матриці, сплав і стан загартування обираються з урахуванням умов експлуатації, а перший зразок проходить повну перевірку. Якщо ви готуєте проєкт, почніть із детального технічного завдання, узгодьте допуски з виробником і не пропускайте етап пробної партії.